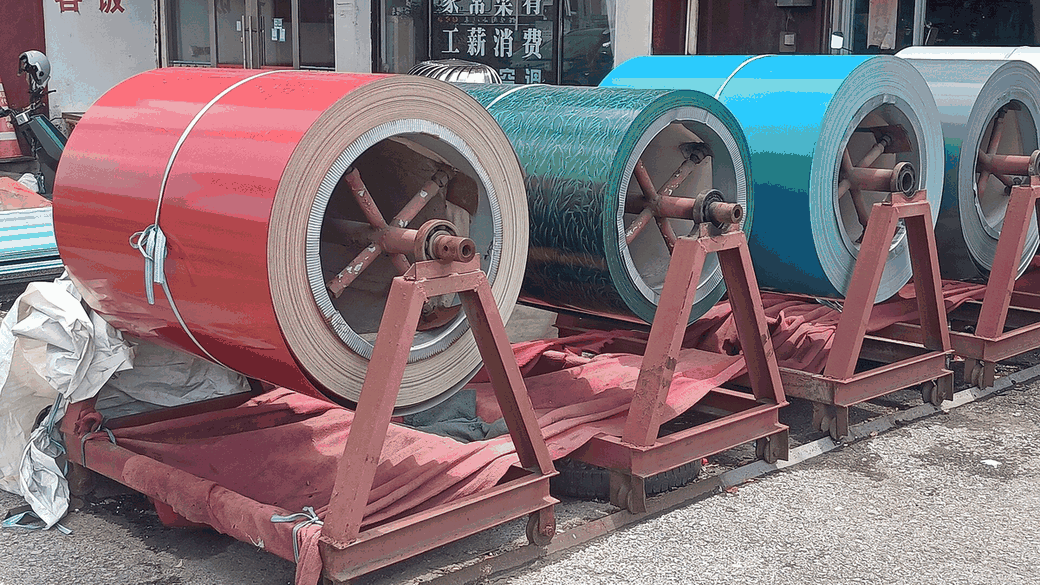
5 月 11 日,两车 65Mn 带钢进厂,2.6 mm 与 3.0 mm 各 12 吨,一共 24 吨,分属三个炉号。卸车用了 3 小时,每卷吊下来先看端面有没有锈斑,再看标签炉号与质保书是否一致。
入库检验做了三项:光谱复验、厚度抽测、硬度初检。光谱仪打三点,碳含量 0.62%-0.66%、锰 0.85%-0.92%,符合 65Mn 的范围;厚度抽测每卷取头尾各一点,2.6 mm 卷实测 2.58-2.62 mm,3.0 mm 卷实测 2.98-3.03 mm。
硬度初检用便携式里氏硬度计,来料状态是退火态,读数在 180-200 HB 之间,属于正常。来料偏硬会影响开平,冲裁时飞边大,这批料没有这个问题。
2.6 mm 的卷主要做 18 英寸直刃刀,一卷 1.2 吨,能出 1,700 片左右;3.0 mm 的卷做 21 英寸粉碎刀,同样一卷出 1,400 片上下。两个规格按 6:4 的比例备料,跟订单结构对得上。
每卷入库后在卷心贴一张卡,写明炉号、重量、入库日期、检验人。车间领料时扫卡登记,一片刀最后能追到是哪一卷、哪个炉号,这套追溯做了四年,客户要查批次时能拿出来。
钢材堆在室内,垫木离地 150 mm。梅雨季车间湿度到 82%,带钢端面没有起锈;同一批放在露天的料,两周就有浮锈,开平后要额外酸洗,成本多 40 元一吨。
2.6 mm 带钢开平后测镰刀弯,1 米长度内不超过 1.5 mm。超差的料下料时刃口会偏,磨刃要多磨 0.1 mm,一片刀的材料成本多 0.6 元,一批 1,700 片就是 1,020 元。
三个炉号的碳含量分别是 0.63%、0.65%、0.66%,都在 65Mn 的区间里。碳偏上限的料淬火后硬度高 1-2 HRC,排产时单独标记,不跟低碳料混批,免得硬度记录对不上。
相关规格:这篇记录里提到的刀片与设备,参数都在产品页,按型号可以直接查到厚度、硬度与交付周期。

