GDX-255C 参数表
下表是常备规格的出厂参数,硬度按 65Mn 淬火回火后的实测区间给,不是理论值。定做件可以改孔位、刃角与硬度,改硬度属于重新排热处理,交期多 5 天。
| 参数项 | 出厂值 |
|---|---|
| 直径 | 255 mm |
| 厚度 | 1.6 mm |
| 齿数 | 40 |
| 齿距 | 20 mm |
| 中心孔 | 25.4 mm |
| 材质 | 65Mn |
| 硬度 | 48-50 HRC |
| 单重 | 300 g |
| 适配功率 | 0.9-1.5 kW |
| 起订量 | 20 片 |
齿形与切口
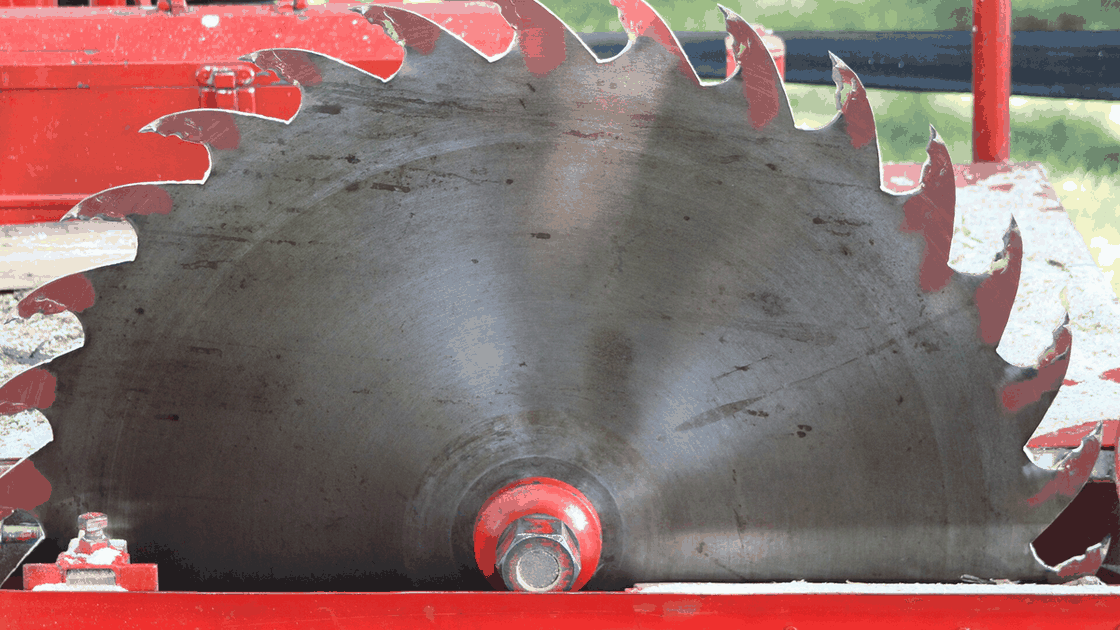
40 齿按 9° 等分,齿形做成交替的左右斜齿,每齿带 0.5 mm 的齿喉,切细枝时木屑能排出去,不糊齿。1.6 mm 的薄刀体减少锯缝宽度,切口比砍切窄 3-4 mm,愈合快。
硬度 48-50 HRC,比两齿、三齿都高,因为锯切是连续摩擦,靠耐磨。齿尖不做局部淬火,整体淬透,磨钝后可以用小锉刀逐齿修,一副刀能修 4-5 次。
适配与使用场合
配 40 cc 以上割灌机,中心孔 25.4 mm。建议加装防护罩,40 齿刀反弹力矩比两齿大,操作时刀面与地面保持垂直。
使用场合
藤本与攀援植物清理
葛藤、五叶地锦缠绕在树干上,圆锯刀贴着树干锯,切口窄,树皮损伤小。
绿篱下层与灌木丛内部
绿篱机和割灌机进不去的内部细枝,40 齿刀能伸进去锯,切口平整不劈裂。
苗木修剪的辅助作业
起苗前把侧根附近的细枝清掉,圆锯刀比砍刀省力,一天能清 300 株左右。
交付周期与售后条款
40 齿刀需要激光开齿后逐齿磨,排产 15 天;齿数改到 60 齿或 80 齿,20 天。每片出厂前测一次径向跳动,跳动超过 0.3 mm 的返磨。
30 天内出现断齿 3 齿以上换新;单齿崩缺可以补齿,补齿按 5 元/齿计。刀体变形(多因夹刀后强行拔出)不在换新范围,可以校正,校正费按新刀 40% 计。
什么时候该用圆锯刀
要切口平整、要少伤树皮、要在狭窄空间伸进去,选 40 齿。要效率、要大直径灌木、要清大片荒地,还是两齿三齿更快。圆锯刀不适合石头多的地面,齿小,一碰石头就连崩几齿,这是它的边界。
为什么选这家而不是隔壁
40 齿圆锯刀拼的是齿距均匀与齿尖硬度。齿距 20 mm、48-50 HRC,切 15 mm 藤本切口平整;齿距不匀的刀切起来发跳,切口起毛,草茬难看。
- 40 齿逐齿磨,齿距误差 0.05 mm,切起来不跳齿。
- 1.6 mm 薄刀体,锯缝窄,苗木切口愈合快,这是可以量出来的差别。
- 支持补齿服务,单齿崩了不用整片换,一片刀能多用两季。
常见问题
40 齿和 80 齿差在哪?
齿数越多切口越细,但排屑差、效率低。40 齿适合 10-25 mm 的枝条,80 齿更适合 5 mm 以下的细枝。
能切多粗的枝?
25 mm 以内稳定,30 mm 要慢推,超过 30 mm 建议用油锯。
碰到石头会怎样?
会连崩几齿。石头多的地面不要用圆锯刀,这是它的短板。