GDX-365H 参数表
下表是常备规格的出厂参数,硬度按 65Mn 淬火回火后的实测区间给,不是理论值。定做件可以改孔位、刃角与硬度,改硬度属于重新排热处理,交期多 5 天。
| 参数项 | 出厂值 |
|---|---|
| 幅宽 | 365 mm |
| 厚度 | 6.5 mm |
| 孔数 | 2 |
| 孔距 | 140 mm |
| 材质 | 65Mn |
| 硬度 | 44-46 HRC |
| 刃角 | 20° |
| 切深 | 8-12 mm |
| 单重 | 2.6 kg |
| 起订量 | 10 片 |
加厚的理由
黏土含水率 20% 以上时,切削阻力比沙壤土高 40% 左右。6.5 mm 刀体的抗弯截面模量比 5.0 mm 高 2.2 倍,同样的侧向力下挠度只有三分之一。
刃角做到 20°,比平口版大 2°,切入黏土时刃口受力分散,不容易被土里的碎石啃出缺口。刃背加 1.5 mm 平台,起稳定作用。
适配与使用场合
适配 38-45 cm 割幅的两孔起草机,孔距 140 mm。机器功率 5.5 马力以下的,建议配 5.0 mm 薄版,加厚刀会拖转速。
使用场合
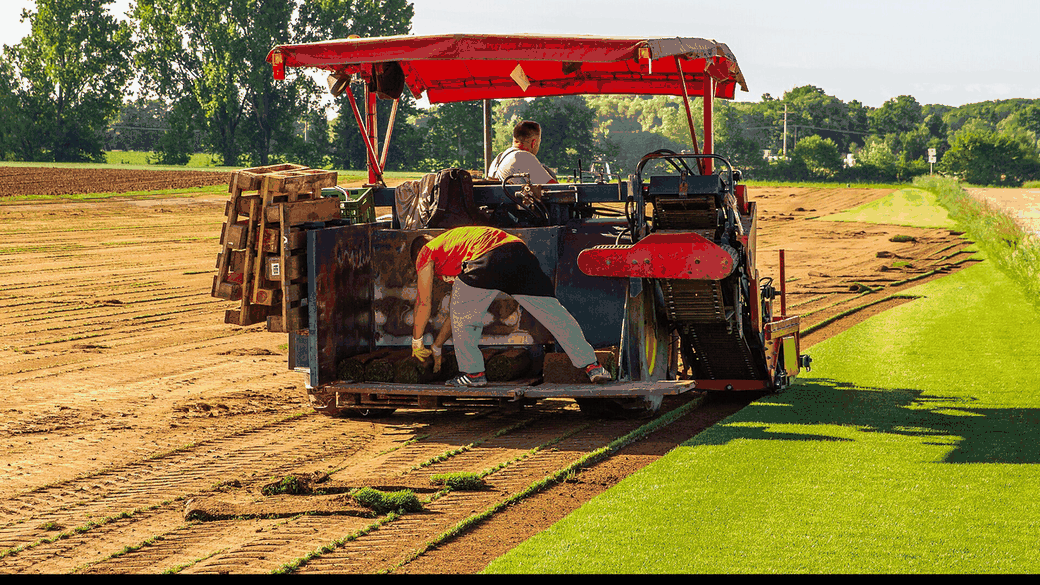
黏土地区的草皮农场
黏土起卷费力,加厚刀体压得住,切深 10-12 mm 时刀不颤,草皮边缘整齐。
深根草种起草
高羊茅、结缕草根系深,5 mm 刀切到根层会弹,6.5 mm 切得透。
大卷宽幅作业
宽幅起卷对刀体刚度要求高,加厚刀在大卷作业时不容易出现中间拱起。
交付周期与售后条款
两孔加厚版按单排产,15 天出货;孔距改动 18 天。每批做一次弯曲试验,加载 300 N 测中点挠度,超过 1.2 mm 的不出厂。
45 天内刀体断裂换新;刃口崩缺超过 2 mm 可以修磨,修磨按 35 元/次计。加厚刀修磨次数建议控制在 3 次,磨多了刃口变薄,抗弯优势就没了。
薄厚之间怎么定
土质是第一判断:沙壤土、夹石少,5.0 mm 够;黏土、夹石多、切深 10 mm 以上,6.5 mm 更稳。第二判断是机器功率:5.5 马力以下别上 6.5 mm,拖不动。第三看草种:深根草必须加厚,浅根草薄刀切得更轻快。
为什么选这家而不是隔壁
365 加厚刀做两孔的厂子少,多数还是三孔通用件。两孔对孔距要求高,140 mm 偏 1 mm 就装不上;这副按图开孔、刃角 20°,切深 8-12 mm 不憋机。
- 每批做 300 N 弯曲试验,挠度超过 1.2 mm 不出厂,抗弯有数据不是形容词。
- 硬度压在 43-45 HRC,黏土夹石工况下断刀率比 48 HRC 的低。
- 孔距可按机型定做,寄旧刀对样,避免装上去才发现差 2 mm。
常见问题
加厚刀是不是更费机器?
会多耗 5%-8% 的功率,黏土工况下这个代价比频繁换刀低。
能用在沙壤土上吗?
能,但没必要。沙壤土用 5.0 mm 更轻快,加厚刀反而拖转速。
修磨几次该换?
建议 3 次。磨到刃口厚度低于 1.2 mm,抗弯优势就没了。